
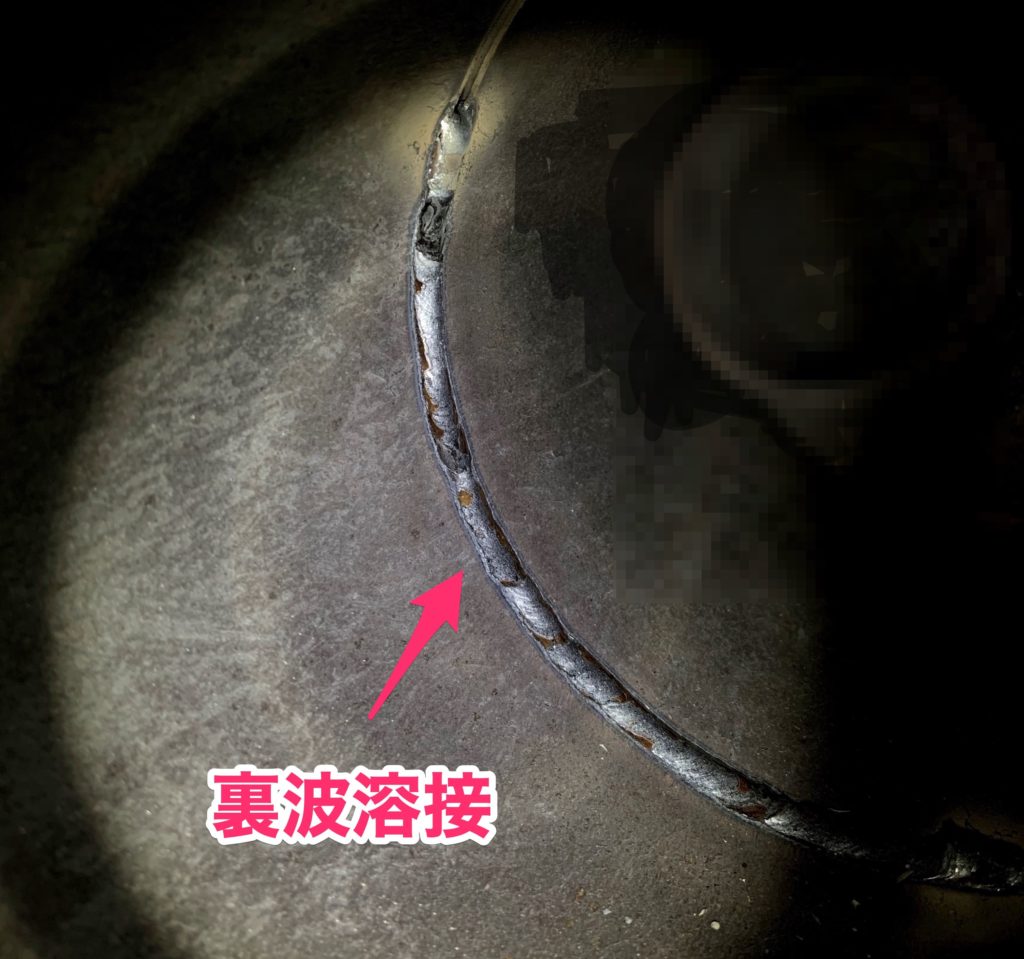
裏波溶接で失敗しない極意|開先・電流設定とJis試験合格の秘訣
裏波溶接における2大トラブルといえば、裏側にビードが出ない「溶け込み不良」と、母材が耐えきれずに吹き飛ぶ「穴あき(メルトスルー)」です。これらは一見すると正反対の現象に見えますが、本質的には「溶融池(プール)先端のキーホール制御」の失敗という同一の根源から生じています。
溶け込み不良が発生する最大の理由は、アークが開先ルート面(ルートフェイス)の角を確実に溶かしきる前に溶加棒を差し込んでしまうことにあります。特にTIG溶接の場合、トーチ角度が立ちすぎていたり、アーク長が長すぎたりすると、アーク熱が開先の奥まで届かず、表面だけが溶けた状態でプールが先行してしまいます。その結果、裏側まで溶融が達しない「パーチ(裏焼け・未溶着)」の状態で固まってしまうのです。
反対に穴あきが起きる原因は、入熱過多と進行速度(オシレート速度)の遅れです。ルート間隔が広すぎる状態で過剰な電流を流し続けたり、キーホールが広がっているにもかかわらず棒送りをためらったりすると、溶融金属の表面張力が重力に負けて抜け落ちてしまいます。裏波溶接を成功させる絶対条件は、「アーク熱でルート部を溶かして直径2mm前後の小さな鍵穴(キーホール)を常に一定の大きさで維持し、そこへ適切なタイミングで棒を供給し続けること」に尽きます。



